Gli sforzi collaborativi nell'intera catena di approvvigionamento contribuiscono allo sviluppo innovativo di un veicolo di riferimento.
Sviluppo dello stampo: nodi chiave di benchmarking con precisione
Un team dedicato guidato dal senior manager Guo Weixia nel Workshop di Stamping ha implementato un meccanismo a doppio binario di "Valutazione tecnica + Gestione dei nodi" per i fornitori locali di stampi Chongqing. La squadra si è concentrata su tre indicatori chiave:
In primo luogo, nel tasso di consegna puntuale del fornitore per progetti simili negli ultimi tre anni (raggiungendo il 92%);
In secondo luogo, il livello CNC dei processi chiave (apparecchiature di lavorazione a cinque assi rappresenta l'85%);
In terzo luogo, il tasso di passaggio di primo passaggio per gli studi su stampo (target ≥95%). Per affrontare il modello curvo complesso a quattro porte e due palline di CF510V, è stato implementato un innovativo modello di "collaborazione cloud" in loco "in loco. Gli ingegneri del processo di stampaggio erano in loco tre giorni alla settimana, eseguendo regolazioni dei parametri sincronizzati tramite una piattaforma di condivisione dei dati in tempo reale, accorciando il ciclo di sviluppo di 15 giorni rispetto ai metodi tradizionali.
Tecnologia di pittura: risolvere la sfida dell'accuratezza del posizionamento
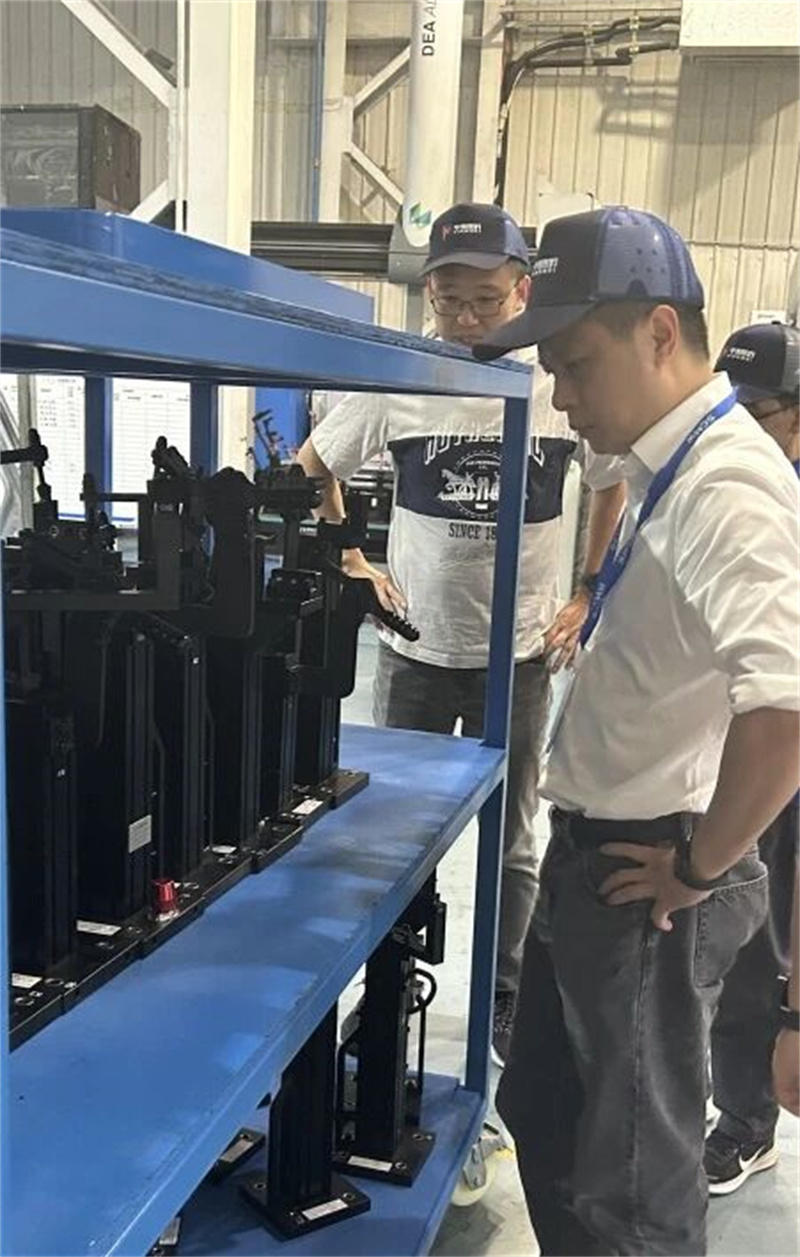
Per garantire il costante progresso del progetto CF510V, il team del fornitore di progettazione del progetto ha condotto visite in loco al negozio di verniciatura. La visita si è concentrata sulla misurazione dimensionale delle attrezzature e sulla precisione del posizionamento. Il team di progetto di rivestimento e il team dei fornitori hanno lavorato a stretto contatto ed efficiente insieme:
· Entrambe le parti hanno misurato con precisione le dimensioni delle apparecchiature chiave, controllando rigorosamente l'accuratezza dei dati durante il processo per garantire che ogni insieme di dati fosse accurato e affidabile;
· Sono state condotte discussioni approfondite su questioni chiave nel processo di posizionamento e soluzioni ottimali sono state esplorate congiuntamente in base alle condizioni effettive in loco e ai requisiti tecnici del progetto.
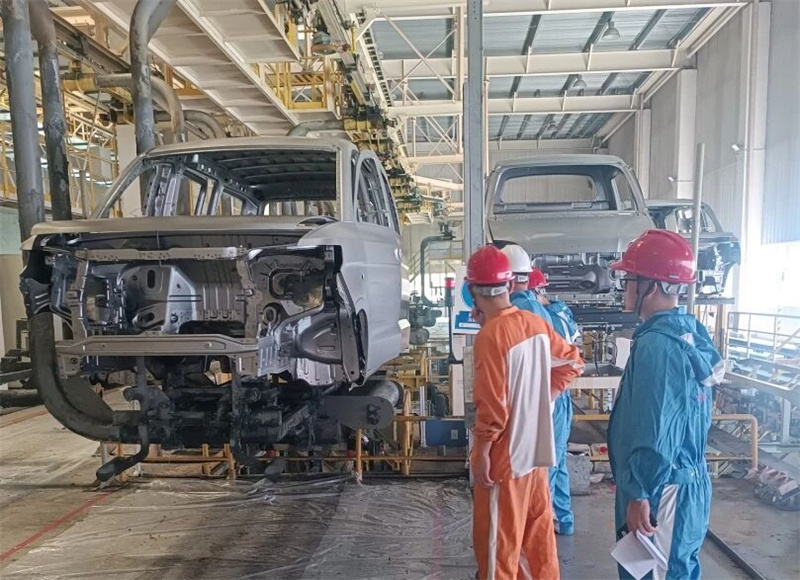
Ottimizzazione finale dell'assemblaggio: trasformare l'esperienza in riduzione dei costi e miglioramento dell'efficienza
Basato su 104 esperienze storiche, il Workshop dell'Assemblea finale ha istituito una matrice "Adattamento a processo di rottura del problema", concentrandosi sull'affrontare tre colli di bottiglia:
Innanzitutto, 35 punti di interferenza dell'assembly sono stati identificati in anticipo attraverso le revisioni dei modelli digitali;
In secondo luogo, 34 specifiche di bulloni e dadi sono state standardizzate e consolidate, con conseguente riduzione annuale dei costi annui di 230.000 yuan;
In terzo luogo, basato su un confronto di processo tra i modelli di progetto esistenti e nuovi, sono stati identificati gli elenchi di aggiunta e eliminazione del processo e differenze complessive del tempo di lavoro, con conseguenti nove principali aggiustamenti strutturali ai processi. Inoltre, sono state identificate modifiche agli indirizzi materiali corrispondenti ai processi pre-aggiustati e sono stati identificati nuovi requisiti di smistamento per 37 tipi di materiali di grandi dimensioni in base al layout del sito. Per affrontare problemi di assemblaggio in loco difficili, il workshop ha proposto soluzioni e, attraverso la collaborazione con le riunioni TDC e a livello A, ha finalizzato l'approccio ottimale, costruendo efficienti e sicure nuove capacità di processo di produzione energetica.
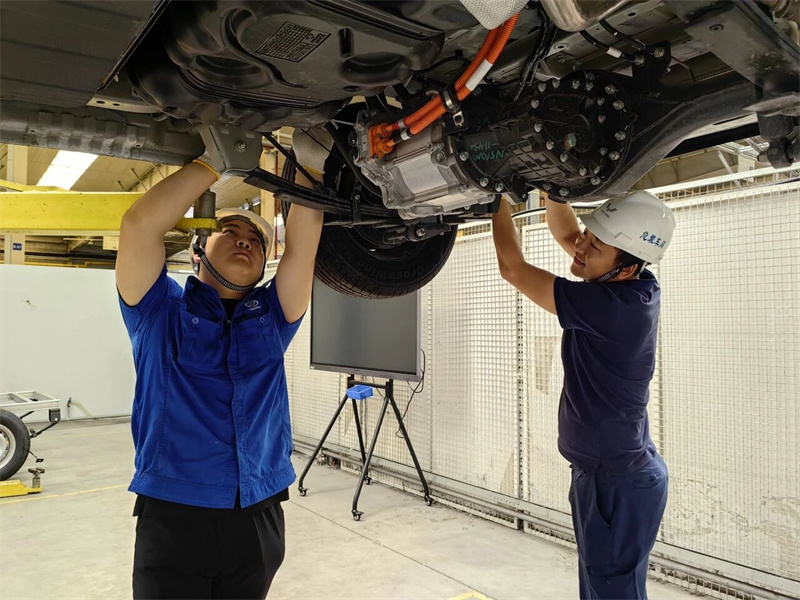
Assicurazione della qualità: il controllo a più livelli garantisce la consegna
L'area di qualità della produzione ha implementato un sistema di allarme precoce "rosso, giallo e verde" a tre livelli. L'esperto tecnico Zhang Lan ha portato un team a condurre una diagnostica approfondita per 47 fornitori principali. Per i sette fornitori con avvisi rossi, è stato implementato un approccio "una fattoria e una politica". Ad esempio, un fornitore di parti strutturali ha ridotto la velocità di difetto di cracking delle parti del campione dal 12% al 3% implementando un sistema di monitoraggio della fotocamera ad alta velocità. Per i fornitori remoti, è stato istituito un "corridoio di qualità basato su cloud", con grafici di tendenza aggiornati giornalieri dei parametri chiave. Attualmente, il tasso di consegna dei campioni puntuali per la fase OTS1 ha raggiunto il 96%, un miglioramento di 11 punti percentuali rispetto a progetti simili precedenti.
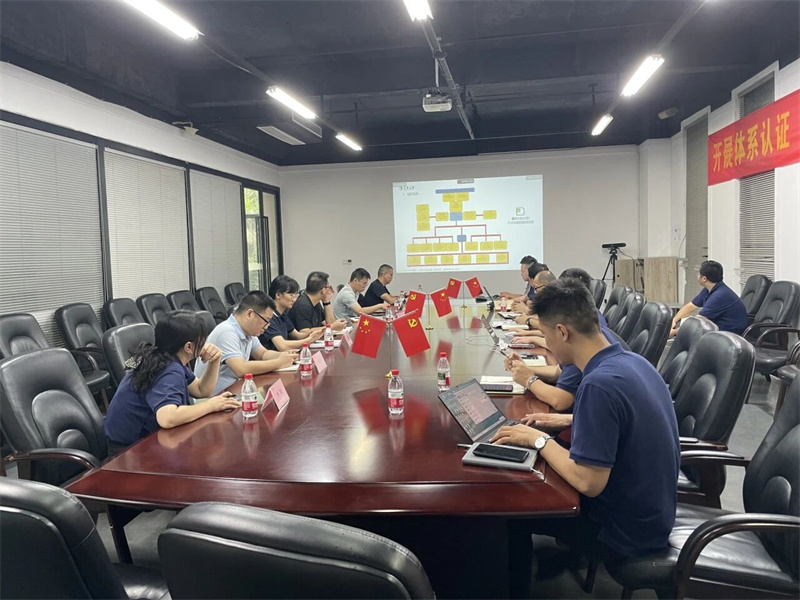
Preparazione della batteria: allenamento collaborativo incrociato
In previsione dell'arrivo imminente della linea di produzione della batteria SAC, il workshop del gruppo propulsore ha implementato un programma di formazione "empowerment a cinque dimensioni", fornendo 20 personale chiave con una formazione specializzata in lotti in varie aree, tra cui lo sviluppo BU (8 ore) (8 ore) (12 ore), la certificazione operativa delle attrezzature (56 ore), l'ispezione della qualità (24 ore) e la pianificazione della produzione (16 ore). Contemporaneamente sono stati implementati 12 lavori di ristrutturazione della fabbrica, incluso l'aggiornamento della valutazione della polvere del pavimento a ISO 8 e l'installazione di un sistema di posizionamento del rack di materiali intelligenti. Ciò ha assicurato che l'apparecchiatura fosse posizionata e installata entro 72 ore dal suo arrivo a settembre.
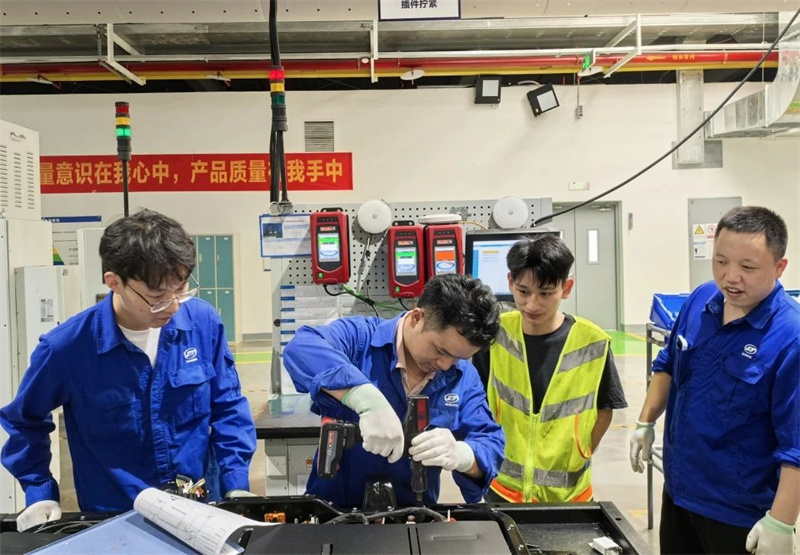
Assicurazione della catena di approvvigionamento: affrontare preventivamente i rischi
Il team VAC ha istituito un innovativo sistema di garanzia "3x3": sono stati identificati tre potenziali fornitori per la capacità di produzione, è stato implementato un meccanismo di "ingegnere di condivisione tecnica" per il personale ed è stato istituito un inventario di riserva strategica per i materiali. Per il fornitore di telai del sedile ad alto rischio, i team SQE e PE hanno completato congiuntamente 18 miglioramenti del design a prova di errore del processo di stampo, riducendo il numero di punti di rischio di qualità potenziale da 27 a 6. Assumendo misure come gli indirizzi di materiale pre-cambiamento e i requisiti di ordinamento pre-rilascio, il ciclo di preparazione logistica è abbreviato a 14 giorni, il livello di riferimento del settore.
Notizie correlate
- Raggiungere nuovi gruppi di clienti, catturare una nuova crescita! Eksion (Xingguang 560) Lanciato ufficialmente in Indonesia
- Guidato da SGMW! Inaugurato ufficialmente il consorzio per l'innovazione dei componenti in lega di alluminio di fascia alta per veicoli Guangxi New Energy
- Funzionalità di certificazione ECE aggiornata! SGMW unisce le forze con la certificazione Hetong per rafforzare l'espansione globale
- Tre iniziative pionieristiche globali: SGMW mostra al mondo la produzione intelligente cinese
- La maestria della guida Lingxi e il potere dell'artigianato: il segreto del nucleo energetico dell'Huajing S
- Certificazione del motore di azionamento a cinque stelle! Binguo Pro dimostra la sua forza
Lasciami un messaggio